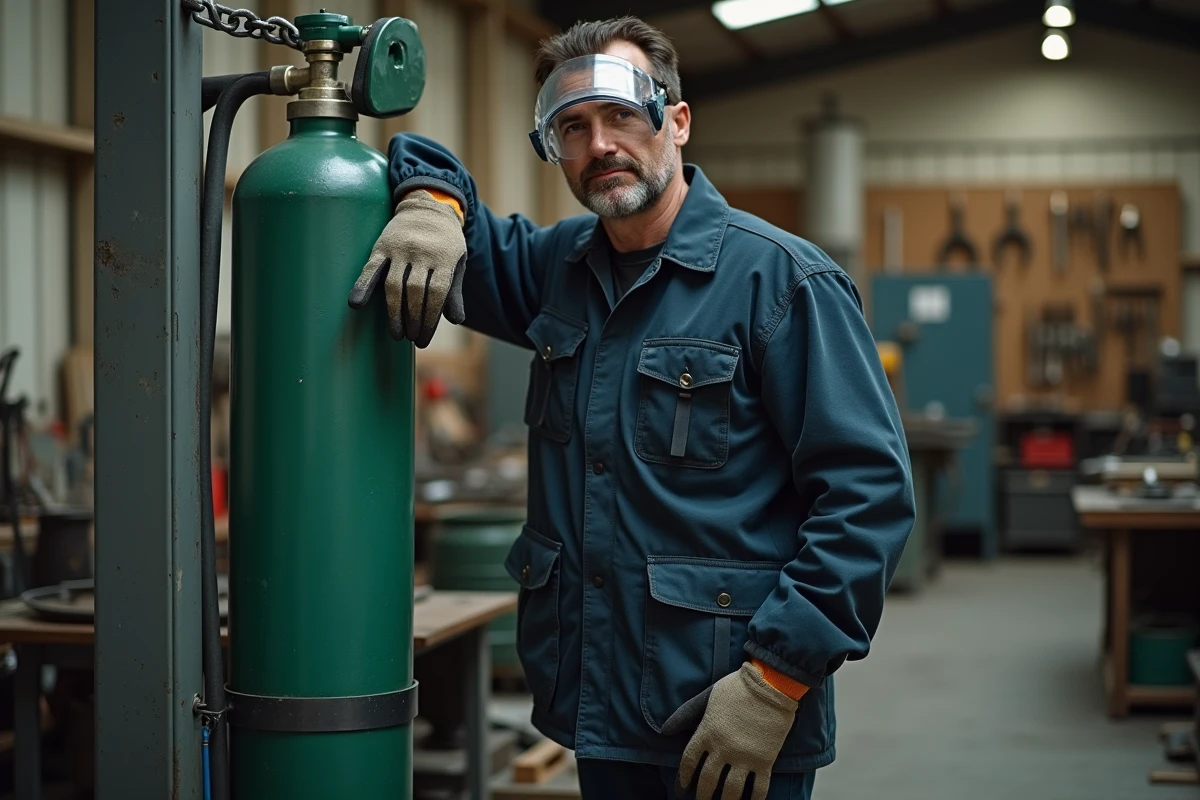
Une bouteille de gaz pour la soudure stocke un gaz sous haute pression, parfois dissous dans un solvant, et alimente un poste de soudage ou un chalumeau via un détendeur-manomètre. Le type de gaz conditionne le procédé (MIG/MAG, TIG, soudage oxyacétylénique), la qualité du cordon et les risques à gérer sur le poste de travail.
Gaz comburants, combustibles et inertes : comprendre ce que contient la bouteille
Avant de choisir une bouteille de gaz de soudage, il faut savoir dans quelle famille se classe le gaz qu’elle contient, car chaque famille impose ses propres contraintes de manipulation et de stockage.
Les gaz comburants (oxygène, protoxyde d’azote) entretiennent la combustion. L’oxygène pur, associé à l’acétylène dans le soudage oxyacétylénique, permet d’atteindre des températures de flamme très élevées. Une fuite d’oxygène dans un local clos accélère la combustion de tout matériau présent, y compris les vêtements de travail.
Les gaz combustibles (acétylène, hydrogène) brûlent ou explosent en présence d’un comburant. L’acétylène reste le plus courant pour le soudage à la flamme, mais c’est aussi le plus instable : il se décompose de façon explosive au-delà d’une certaine pression, raison pour laquelle il est dissous dans un solvant à l’intérieur de la bouteille.
Les gaz neutres ou inertes (argon, hélium, mélanges argon/CO₂) ne brûlent pas, ne réagissent pas chimiquement avec le bain de fusion. Leur rôle est de protéger le cordon de soudure contre l’oxydation. Le risque principal en cas de fuite est l’asphyxie : lorsque la concentration en oxygène dans l’air descend sous 18 %, une fatigue inhabituelle apparaît. Sous 10 %, l’évanouissement survient rapidement.
Choisir une bouteille de gaz adaptée à son procédé de soudage suppose donc de connaître précisément le gaz requis et les contraintes associées.
Argon pur, mélange argon/CO₂ ou hélium : quel gaz de protection pour quel procédé
Le gaz de protection crée une atmosphère inerte ou active autour du bain de fusion pour éviter que l’oxygène et l’azote de l’air ne dégradent le métal en cours de soudage. Le choix dépend du procédé, du métal soudé et du résultat attendu sur le cordon.
Argon pur pour le soudage TIG
L’argon pur convient au soudage TIG sur aluminium, inox et métaux non ferreux. Il assure un arc stable et un bain de fusion propre. Sur l’aluminium, l’argon est le standard parce qu’il ne réagit pas avec ce métal très réactif à chaud. Le débit se règle généralement en fonction de l’épaisseur de la pièce et de la buse utilisée.
Mélanges argon/CO₂ pour le soudage MIG/MAG
Pour la soudure MIG sur acier carbone ou inox, les postes semi-professionnels et grand public fonctionnent aujourd’hui majoritairement avec des mélanges argon + faible pourcentage de CO₂. Un mélange courant (par exemple 98 % argon, 2 % CO₂) améliore la stabilité de l’arc et limite les projections par rapport au CO₂ pur.
Le CO₂ pur, utilisé seul en MAG, produit un arc plus violent avec davantage de projections, mais il pénètre mieux dans les fortes épaisseurs d’acier. Le choix entre mélange et CO₂ pur dépend donc du compromis entre pénétration et qualité visuelle du cordon.
Hélium et mélanges argon/hélium
L’hélium, plus léger que l’argon, augmente l’énergie de l’arc et la vitesse de soudage. Il se justifie sur des pièces épaisses en aluminium ou en cuivre, mais son coût élevé le réserve à des applications spécifiques. Les mélanges argon/hélium permettent de moduler la chaleur apportée au bain de fusion sans recourir à l’hélium pur.
Acétylène et contrôle thermique de la bouteille : une précaution souvent négligée
Les bouteilles d’acétylène méritent une attention particulière. Contrairement aux bouteilles d’argon ou d’oxygène, une bouteille d’acétylène contient un gaz dissous dans un solvant (acétone ou diméthylformamide), imprégné dans une masse poreuse. Cette structure interne rend la bouteille sensible à l’échauffement.
Pendant la soudure oxyacétylénique, vérifier régulièrement la température de la bouteille au toucher est une précaution simple et concrète. Si le fût devient sensiblement plus chaud que la température de la main, il faut interrompre le travail, fermer le robinet et laisser la bouteille refroidir. Un échauffement anormal peut signaler un soutirage trop rapide ou un début de décomposition interne.
Autre point propre à l’acétylène : la bouteille doit rester verticale pendant l’utilisation. L’incliner risque d’entraîner du solvant dans le détendeur, ce qui perturbe le débit et peut endommager l’équipement.
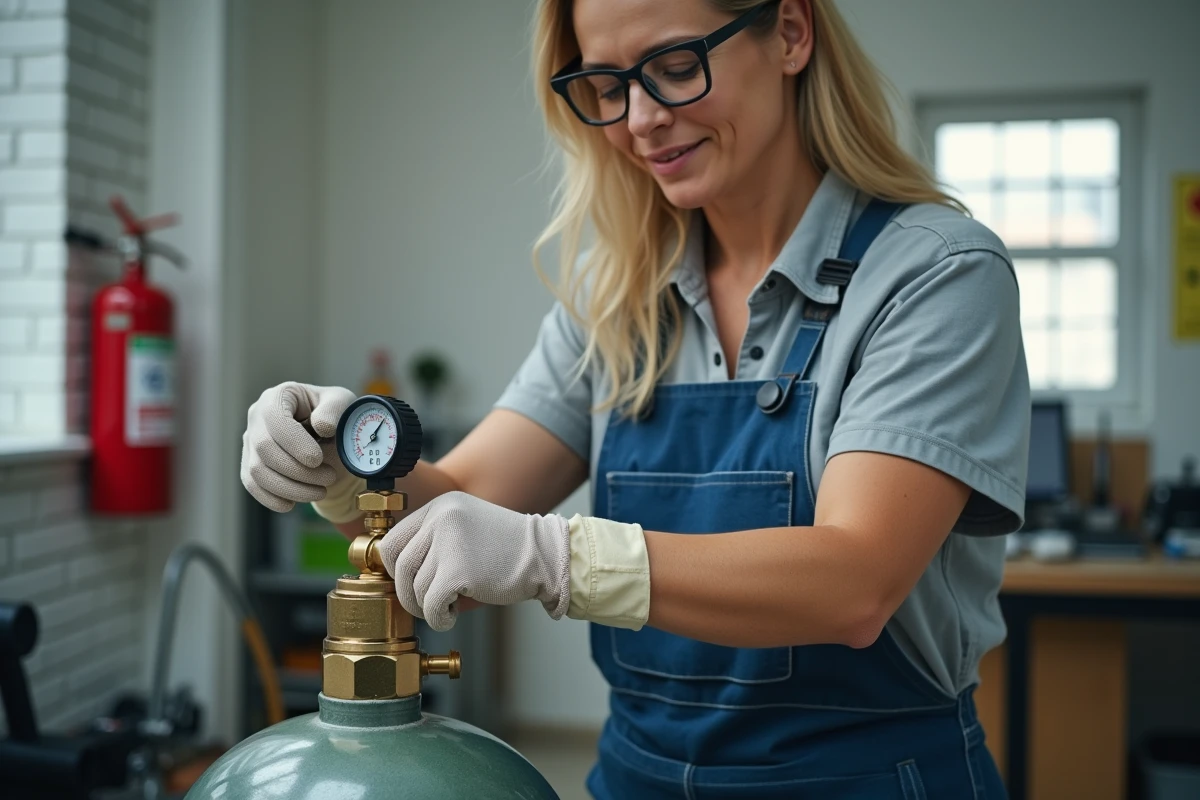
Stockage, transport et sécurité autour des bouteilles de soudage
Les règles de sécurité liées aux bouteilles de gaz pour la soudure se résument à quelques principes à respecter systématiquement :
- Stocker les bouteilles debout, arrimées ou enchaînées pour éviter toute chute. Un choc sur le robinet d’une bouteille sous pression peut transformer celle-ci en projectile.
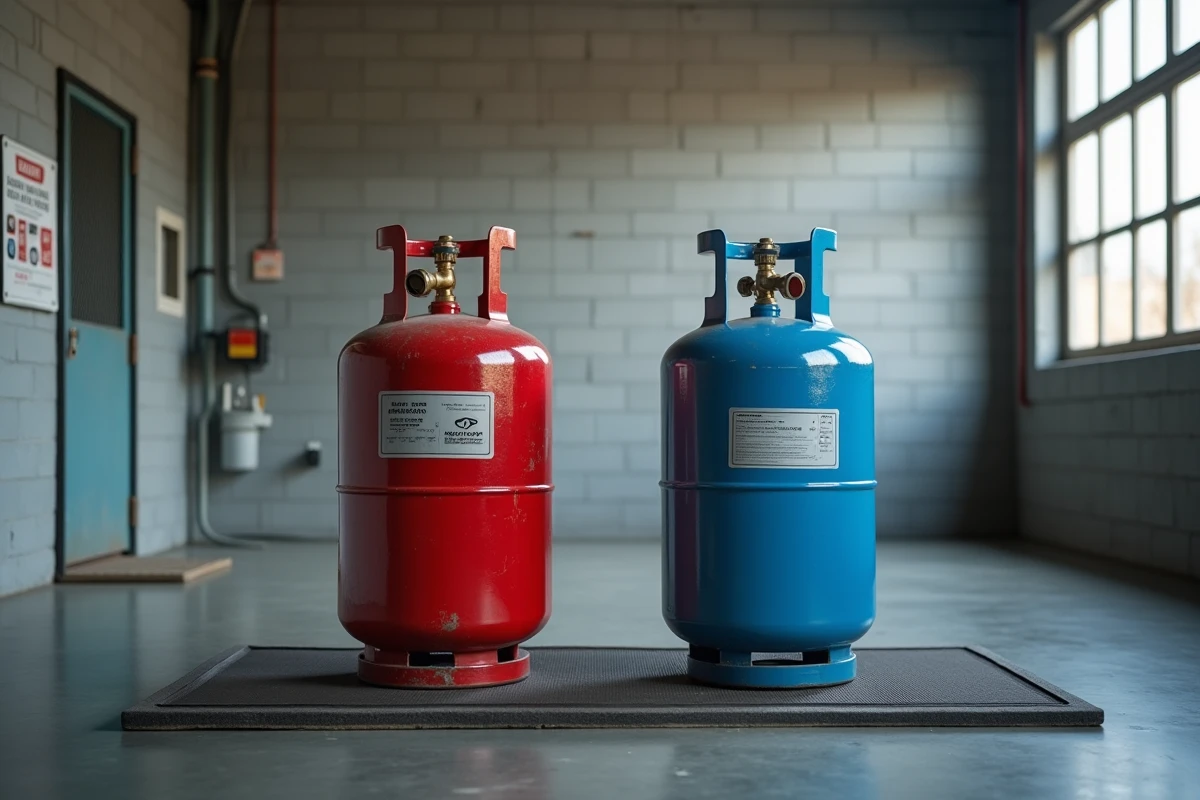
- Séparer physiquement les bouteilles de gaz comburant (oxygène) et les bouteilles de gaz combustible (acétylène) dans la zone de stockage. Cette séparation limite le risque de propagation en cas d’incident.
- Ventiler le local de stockage. Les gaz inertes comme l’argon, plus lourds que l’air, s’accumulent au sol et peuvent provoquer une asphyxie sans signe d’alerte perceptible.
- Lors du transport, même sur un court trajet en véhicule, fixer les bouteilles et garder le chapeau de protection vissé sur le robinet.
Avant chaque utilisation, inspecter visuellement le détendeur, le flexible et les raccords. Un flexible fissuré ou un joint défectueux se remplace, pas de bricolage provisoire sur du matériel sous pression.
Normes de couleur et identification rapide
L’ogive de la bouteille porte un code couleur normalisé qui identifie la famille de gaz. Le marron signale un gaz combustible, le blanc un gaz comburant, le vert foncé un gaz inerte. Vérifier la couleur de l’ogive avant de raccorder une bouteille permet d’éviter une erreur de branchement, surtout dans un atelier où plusieurs types de gaz coexistent.
Un dernier réflexe pratique : ne jamais graisser ni huiler un détendeur ou un raccord destiné à l’oxygène. Les corps gras s’enflamment spontanément au contact de l’oxygène sous pression, un accident classique et entièrement évitable.